


Įtempimo{0}}tipo varžtų jungtyse bendras jungties stiprumas daugiausia priklauso nuo paties varžto{1}}laikomosios galios. Varžtų stiprumą veikia daugybė veiksnių, įskaitant medžiagos savybes, konstrukcinę formą, matmenų parametrus, gamybos procesus ir surinkimo būdus. Siekiant efektyviai pagerinti varžtų jungčių laikomąją galią, atsparumą nuovargiui ir bendrą patikimumą, stiprumą galima padidinti optimizuojant konstrukciją, tobulinant procesą ir standartizuojant surinkimą. Šiame straipsnyje sistemingai pristatomos pagrindinės techninės priemonės varžtų jungčių stiprumui pagerinti.
01 Geresnis apkrovos pasiskirstymas tarp sriegio dantų
Kai naudojamos standartinės paprastos veržlės, ašinė apkrova pasiskirsto netolygiai tarp kiekvieno įjungto sriegio posūkio. Pradedant nuo veržlės guolio paviršiaus, pirmasis sriegis neša didžiausią apkrovos dalį, o paskesnių sriegių apkrova palaipsniui mažėja. Teorinė analizė ir eksperimentinė patikra rodo, kad didesnis įsuktų sriegių apsisukimų skaičius lemia didesnius apkrovos netolygumus. Siūlai už 8–10 posūkių beveik neatlaiko apkrovos. Todėl vien veržlės storio ir sriegio sujungimo posūkių padidinimas negali pagerinti varžtinių jungčių stiprumo.
Pakabinamos įtempimo veržlės gali žymiai pagerinti sriegio apkrovos pasiskirstymą. Kūginė pakabinama veržlės dalis ir varžto kotas patiria sinchroninę tempimo deformaciją, todėl sumažėja žingsnio deformacijų skirtumas tarpveržlė ir varžtas, taip užtikrinant vienodą apkrovos pasiskirstymą visuose sujungtuose sriegiuose. Veržlės su grioveliais veikia panašiu principu, efektyviai išlygindamos sriegio įtempį, pagerindamos sriegio sujungimo efektyvumą ir padidindamos bendrą jungties stiprumą.

02 Papildomo lenkimo streso išvengimas ir sumažinimas
Projektavimo, apdirbimo ir surinkimo procesų metu varžtai yra linkę į papildomą lenkimo įtempį, kurį sukelia konstrukcijos klaidos, apdirbimo nukrypimai ir nestandartinis montavimas. Papildomas lenkimo įtempis labai pablogina varžtų nuovargio stiprumą ir yra pagrindinė varžto lūžimo priežastis, kuri turi būti pašalinta projektuojant ir montuojant.
Kai varžtai montuojami ant neapdorotų šiurkščių liejinių ar kaltinių paviršių, nelygūs kontaktiniai paviršiai lengvai sukelia ekscentrinę apkrovą ir varžtų lenkimą. Inžinerinėse srityse iškyšos ir įdubos sėdynės dažniausiai naudojamos tiksliai pjaustant, kad būtų suformuoti plokštūs guolių paviršiai. Tai užtikrina visišką paviršiaus pritaikymą, pašalina surinkimo ekscentriškumą ir neleidžia susidaryti papildomam lenkimo įtempiui.


03 Struktūrinio streso koncentracijos mažinimas
Sriegio šaknys ir pereinamoji zona tarp varžto galvutės ir koto yra tipiškos įtempių koncentracijos sritys ir kritinės{0}}gedimo vietos. Tarp šių sričių didžiausią įtaką varžtų nuovargio stiprumui turi įtempių koncentracija ties sriegio šaknimis. Norint išplėsti, būtina optimizuoti struktūrinę geometriją, kad būtų sumažinta įtempių koncentracijavaržtasnuovargio gyvenimas.
Įprastos optimizavimo priemonės apima sriegio šaknų įpjovos spindulį, siekiant sumažinti vietines įtempių smailes, perėjimo tarp varžto galvutės ir koto padidinimą ir įtempių{0}atsparumo griovelių bei reljefo įpjovų projektavimą esant dideliam-įtempimui. Šie metodai išsklaido koncentruotą įtempį, sumažina didžiausias įtempių vertes ir pagerina varžto atsparumą lūžiams.

04 Streso amplitudės mažinimas, siekiant pagerinti nuovargio efektyvumą
Esant nuolatiniam maksimaliam darbiniam įtempimui, mažesnė įtempių amplitudė užtikrina geresnį nuovargio veikimą ir ilgesnį eksploatavimo laiką. Esant pastoviai darbo apkrovai ir likutinei išankstinei apkrovai, sumažinus varžtų standumą arba padidinus prijungtų komponentų standumą, galima veiksmingai sumažinti įtempių amplitudę ir padidinti nuovargio stiprumą. Tokiais atvejais išankstinė apkrova turėtų būti atitinkamai padidinta, kad būtų užtikrintas ryšio patikimumas.
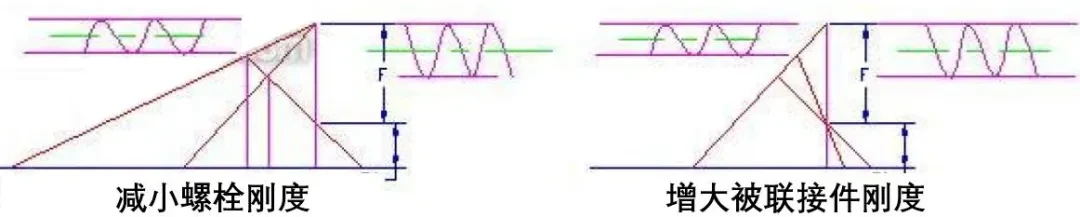
Įprasti varžto standumo mažinimo metodai apima efektyvaus varžto ilgio padidinimą, vidutinio lygaus koto skersmens sumažinimą, tuščiavidurių lanksčių varžtų konstrukcijų pritaikymą ir elastinių elementų montavimą po veržle, kad būtų pasiektas lankstaus varžto efektas. Lankstūs varžtai pasižymi didele deformacine galia ir puikiu energijos sugėrimu, todėl yra tinkami darbo sąlygoms esant smūginėms ir vibracinėms apkrovoms.

Norint pagerinti sujungtų komponentų standumą, reikėtų vengti mažo-stangrumo deformuojamų tarpiklių, nes tarpiklio suspaudimas padidina standumo skirtumus ir padidina varžtų įtempių amplitudę. Norint išlaikyti bendrą jungties standumą ir optimizuoti įtempių pasiskirstymą, norint sandarinti jungtis, pirmenybė teikiama didelio-stabilumo sandarinimo žiedams.

05 Varžtų gamybos procesų optimizavimas
Gamybos procesai tiesiogiai lemia paviršiaus mikrostruktūrą, liekamąjį įtempį ir varžtų atsparumą nuovargiui, ypačdidelio{0}}stiprumo plieniniai varžtai. Sriegio valcavimas užtikrina paviršiaus sukietėjimą, suformuoja ištisines ir nepažeistas metalo tekėjimo linijas ir sukuria teigiamą gniuždymo liekamąjį įtempį sriegio paviršiuje. Valcuoti sriegiai pasižymi žymiai didesniu atsparumu nuovargiui, palyginti su įprastai suktais sriegiais.
Be to, paviršiaus stiprinimo procedūros, tokios kaip karbonitridavimas, nitridavimas ir šlifavimas, gali patobulinti paviršiaus mikrostruktūras, pašalinti paviršiaus mikrodefektus ir sukurti vienodą liekamąjį gniuždymo įtempį. Šie apdorojimo būdai slopina nuovargio įtrūkimų atsiradimą ir plitimą ir žymiai pagerina varžtų atsparumą nuovargiui ir bendrą apkrovą.


